

Últimas Publicaciones
Cómo Reducir las Vibraciones en el Mecanizado de Cavidades Profundas de Estructuras Aeronáuticas con Máquinas de 5 Ejes
Puntos Clave
-
Aprenda cómo un voladizo excesivo de la herramienta contribuye a las vibraciones, el chatter y un acabado superficial deficiente en cavidades profundas para aplicaciones aeroespaciales.
-
Comprenda cómo la geometría de las máquinas de 5 ejes presenta desafíos de acceso y aumenta el riesgo de deflexión de la herramienta y fallas prematuras.
-
Descubra cómo los portaherramientas cónicos y la tecnología de amortiguación de vibraciones pueden mejorar la estabilidad del mecanizado, la calidad superficial y la vida útil de la herramienta.
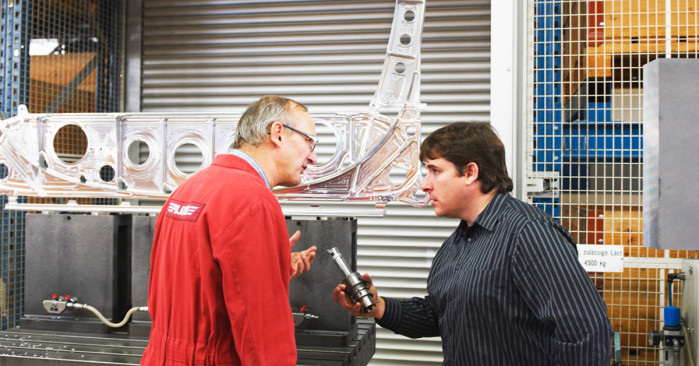
Las estructuras aeronáuticas modernas son maravillas de la ingeniería y se encuentran entre los componentes más complejos de mecanizar. La misma lógica estructural que les proporciona resistencia también hace que sean extraordinariamente difíciles de cortar. Se mecanizan cavidades profundas y estrechas en largueros de alas, mamparos y bastidores del fuselaje para reducir el peso sin comprometer la integridad estructural ni la capacidad de soportar cargas. Estas características suelen tener cientos de milímetros de profundidad, paredes pronunciadas y un acceso limitado a través de una abertura estrecha que apenas permite el paso de la herramienta de corte, y mucho menos del portaherramientas y del cabezal del husillo que la posiciona.
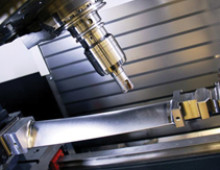
Aquí es donde el mecanizado de 5 ejes presenta una paradoja. La misma capacidad multieje que permite acceder a ángulos compuestos dentro de una cavidad estructural también limita la cantidad de cuerpo de herramienta que puede colocarse cerca del husillo. Para librar el espacio ocupado por el cabezal de 5 ejes y alcanzar la profundidad de la cavidad, los operadores se ven obligados a utilizar herramientas con voladizos extremos, lo que introduce vibraciones.
Esta paradoja se manifiesta en marcas de chatter en las paredes de las cavidades o en un acabado superficial deficiente que no supera la inspección de primera pieza. Desde el punto de vista del herramental, la falla prematura de las fresas o de los insertos puede elevar considerablemente los costos de herramientas. En el peor de los casos, puede terminar en el rechazo de un tocho de titanio cuyo valor asciende a decenas de miles de dólares. Para resolver el problema, es necesario comprender qué son las vibraciones, de dónde provienen y cómo se puede utilizar la geometría del herramental para reducirlas durante el corte.
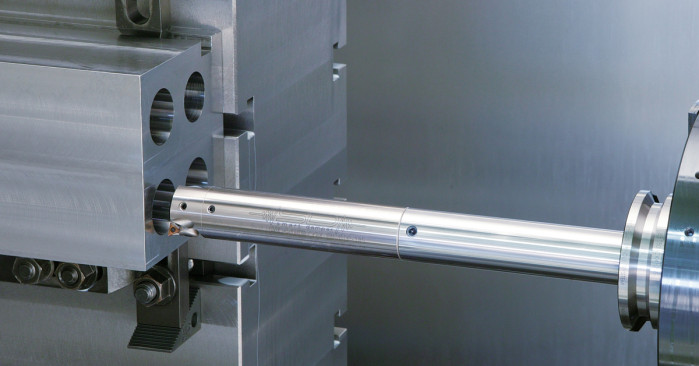
Comprender el Voladizo de la Herramienta y Por Qué Daña las Cavidades Aeroespaciales
El voladizo de la herramienta es la distancia entre el último punto de soporte rígido, ya sea el husillo o el contacto con el portaherramientas, y el filo de corte. En aplicaciones de fresado convencionales, mantener una relación entre el voladizo y el diámetro de la herramienta inferior a 3:1 es una regla general para conservar la estabilidad. En el mecanizado de cavidades estructurales de componentes aeronáuticos con máquinas de 5 ejes, son habituales relaciones de 8:1 o superiores. Con estas longitudes, el conjunto de herramienta deja de comportarse como un instrumento de corte rígido y comienza a comportarse como un diapasón.
La física es sencilla. La deflexión bajo carga de corte aumenta con el cubo de la longitud del voladizo. Si se duplica el voladizo, la deflexión no se duplica, sino que se multiplica por ocho. Al mismo tiempo, la frecuencia natural del conjunto de herramienta disminuye a medida que aumenta el voladizo, lo que facilita que las fuerzas de corte provoquen resonancia. Cuando la herramienta comienza a vibrar a su propia frecuencia natural, el chatter puede volverse autosostenido. En lugar de amortiguar la vibración, el corte la amplifica y el acabado superficial se deteriora rápidamente.
Este problema resulta especialmente perjudicial en el mecanizado de estructuras aeronáuticas debido a los materiales utilizados. Las aleaciones de titanio y aluminio empleadas en componentes estructurales aeroespaciales no toleran bien estas condiciones. El titanio, en particular, tiene una baja conductividad térmica que concentra el calor en el filo de corte. Además, cualquier vibración que altere la formación de viruta también dificulta la evacuación del calor. Esto provoca un desgaste acelerado de la herramienta, daños microestructurales en la superficie de la pieza y errores dimensionales que pueden comprometer la función de la cavidad como elemento estructural sometido a esfuerzos.
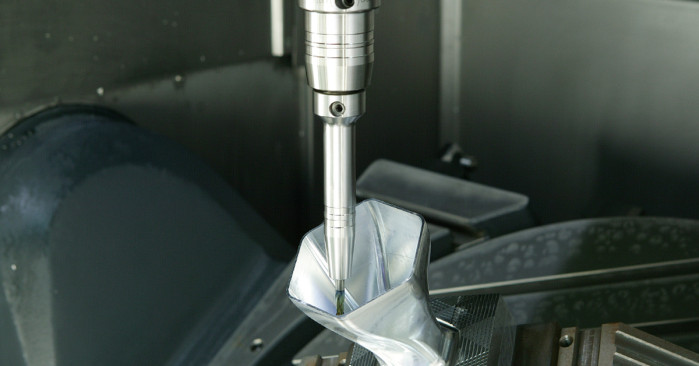
Cómo el Cabezal de 5 Ejes Agrava las Vibraciones
En un centro de mecanizado vertical convencional, existe una libertad relativamente amplia para elegir la longitud del portaherramientas y el diámetro del vástago. En una configuración de 5 ejes, el cabezal giratorio introduce restricciones geométricas fijas. El propio cabezal requiere un espacio mínimo de seguridad que el portaherramientas debe librar durante los movimientos de articulación. Esta envolvente determina, en la práctica, cuánto debe sobresalir la herramienta de la cara del husillo antes de poder entrar en la cavidad. El cálculo del voladizo comienza con una desventaja incluso antes de iniciar el corte.
La reacción habitual ante esta situación es recurrir a una extensión más larga y delgada. Una mayor longitud permite librar el cabezal y un diámetro reducido facilita el acceso por la abertura de la cavidad. En realidad, casi siempre es la decisión equivocada. Una mayor longitud incrementa la deflexión de forma exponencial, mientras que reducir el diámetro disminuye aún más la rigidez. Ambas variables terminan agravando el problema.
La respuesta correcta consiste en abordar el punto de apoyo de la vibración, es decir, la zona del conjunto de herramienta donde el momento flector es mayor y donde la energía vibratoria se amplifica con mayor facilidad. Aquí es donde los portaherramientas de cuerpo cónico cambian las condiciones del mecanizado.
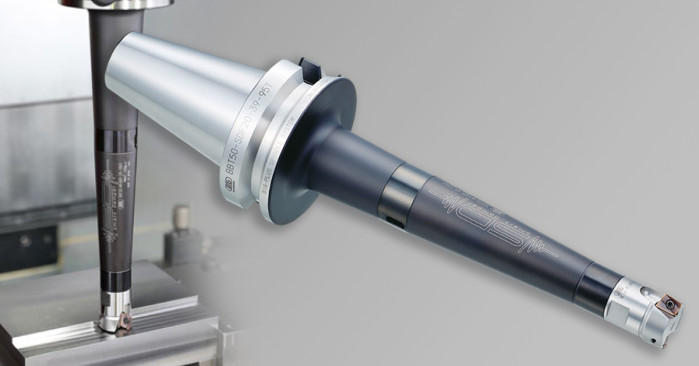
Desplazar el Punto de Apoyo de la Vibración en el Mecanizado de Cavidades de 5 Ejes con Portaherramientas Cónicos
Una extensión cilíndrica recta tiene una sección transversal uniforme a lo largo de toda su longitud. Esto significa que la rigidez a la flexión se mantiene constante desde el portaherramientas hasta la punta y que el punto de apoyo de la vibración, donde se produce la máxima deflexión bajo una carga lateral de corte, se encuentra cerca del filo de corte.
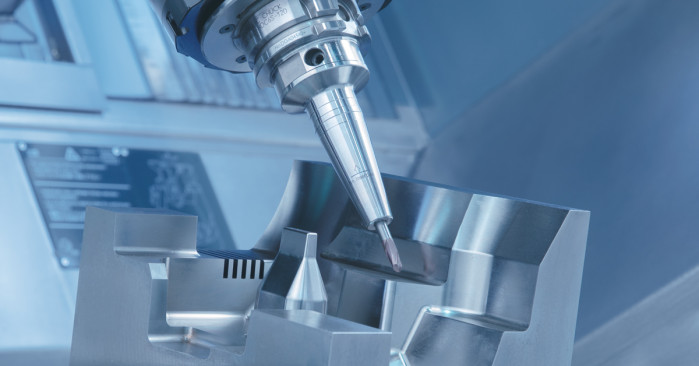
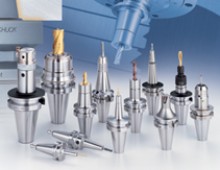
Un portaherramientas de cuerpo cónico modifica fundamentalmente esta geometría. Al concentrar la masa y el área de la sección transversal cerca del husillo y reducir progresivamente el diámetro hacia la cavidad, el portaherramientas cónico aumenta la frecuencia natural del conjunto y desplaza el punto de apoyo de la vibración lejos del filo de corte y hacia el husillo. La física juega a favor del proceso, ya que una mayor parte de la masa del conjunto se encuentra cerca del extremo soportado en lugar de concentrarse en la punta sin soporte. Esto proporciona una mayor rigidez efectiva del conjunto con el mismo alcance nominal, además de una frecuencia natural más alta y más difícil de excitar mediante las fuerzas de corte.
En el mecanizado de cavidades con máquinas de 5 ejes, esta característica es importante porque la conicidad también ayuda a resolver el problema del espacio disponible. Un portaherramientas cónico bien diseñado puede ofrecer un diámetro máximo cerca del husillo y reducir su diámetro precisamente en la zona donde la geometría de la cavidad lo exige. De esta manera, se obtiene espacio libre y rigidez con una misma geometría, sin tener que sacrificar una característica para conseguir la otra.
Cuando se combinan con tecnología de amortiguación de vibraciones, como el sistema Smart Damper de BIG DAISHOWA, que utiliza una masa interna sintonizada para absorber la energía vibratoria en todo el conjunto de herramienta, los portaherramientas cónicos permiten mecanizar cavidades estructurales más profundas a velocidades prácticas de arranque de material sin comprometer la integridad superficial ni las tolerancias.
Garantizar una Amortiguación Eficaz de las Vibraciones en el Mecanizado de Estructuras Aeronáuticas con Herramientas de Precisión
Ningún producto por sí solo elimina el chatter en una aplicación exigente de mecanizado de estructuras aeronáuticas con máquinas de 5 ejes. La solución requiere un sistema integrado que combine la geometría adecuada del portaherramientas, la tecnología de amortiguación correcta, la interfaz de sujeción de la pinza apropiada y una comprensión clara de dónde se genera y se absorbe la energía vibratoria en cada punto del conjunto.
La línea de portaherramientas cónicos, barras de amortiguación y componentes de herramental modular de BIG DAISHOWA está diseñada para responder a las exigencias del mecanizado aeroespacial de alta precisión. Si su operación presenta problemas de vibración al mecanizar cavidades profundas en estructuras aeronáuticas, la solución comienza con una geometría de herramental más adecuada.
¿Cómo podemos reducir el desperdicio y ahorrar tiempo al configurar el portaherramientas para el mecanizado de estructuras aeronáuticas? Póngase en contacto con nosotros para explorar soluciones adaptadas a las necesidades de su operación.
Categorías
¿Te pareció interesante o útil? Haznos saber tu opinión agregando tus comentarios o preguntas a continuación.
Añadir nuevo comentario